Downstream y Fermentación Avanzada de Complejos Derivados de Trichoderma sp.
La producción industrial de complejos enzimáticos exige mucho más que cultivar un microorganismo con potencial biotecnológico. La verdadera diferencia entre una promesa de laboratorio y un ingrediente activo de grado técnico comercial radica en la capacidad de controlar cada etapa del bioproceso: selección de cepa, fermentación, inducción metabólica, recuperación downstream, purificación, estandarización y validación funcional.
En el caso de las quitinasas, este proceso adquiere una relevancia particular. Estas enzimas participan en la hidrólisis de quitina, un biopolímero estructural presente en exoesqueletos de insectos, huevos, ootecas y paredes celulares de ciertos hongos. Por ello, su producción controlada abre oportunidades en agricultura, sanidad ambiental, bioindustria, investigación y formulación B2B.
El enfoque biotecnológico se basa en una premisa técnica: el control de plagas y patógenos no debe depender únicamente de un golpe químico, sino de un desgaste estructural progresivo, medible y formulable. Para lograrlo, el ingrediente activo debe obtenerse mediante procesos de alta precisión, capaces de conservar la actividad enzimática y reducir interferencias derivadas del caldo de fermentación.
Las quitinasas de grado biotecnológico ultrapurificadas, con más del 99% de pureza, se desarrollan bajo esta lógica. No se trata de insecticidas terminados ni de productos de aplicación final para el consumidor, sino de ingredientes activos biológicos diseñados para integrarse en procesos, formulaciones y líneas de desarrollo industrial.
Optimización paramétrica en bioprocesos de cultivo fúngico sumergido
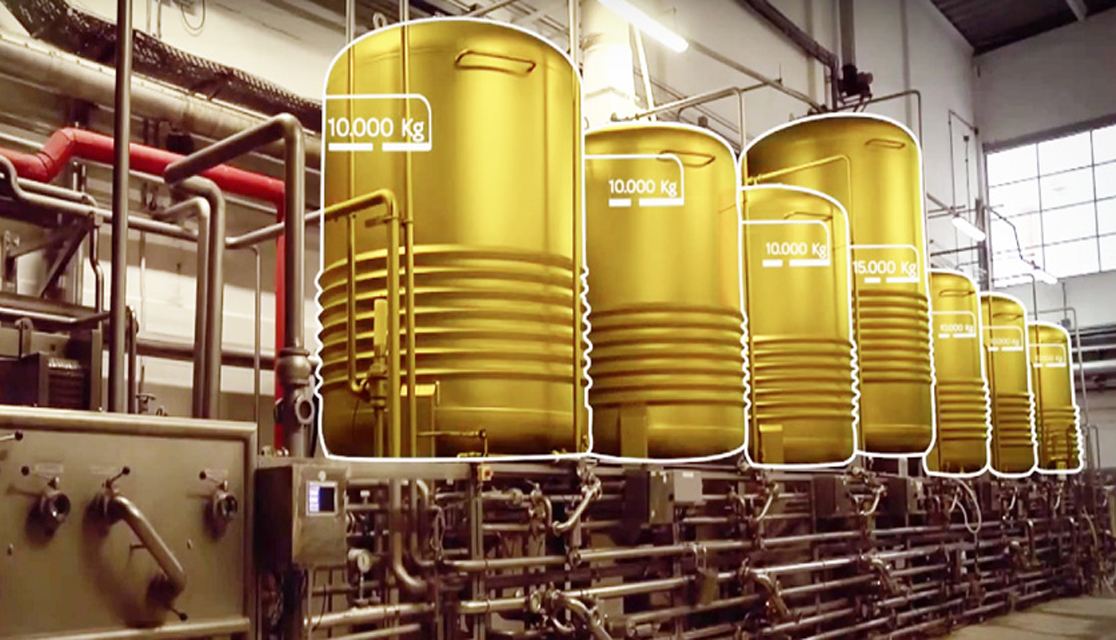
La fermentación fúngica sumergida permite producir enzimas extracelulares bajo condiciones controladas de aireación, temperatura, pH, agitación, composición nutricional y tiempo de cultivo. En este sistema, cada parámetro influye directamente en el perfil metabólico del microorganismo y, por lo tanto, en la concentración, diversidad y calidad de las proteínas secretadas.
La fermentación debe abordarse como un proceso de ingeniería, no como una multiplicación biológica simple. La cepa debe mantenerse estable, el medio debe inducir la ruta enzimática deseada y las condiciones del biorreactor deben sostener una expresión funcional sin generar estrés metabólico innecesario.
El cultivo sumergido tiene ventajas importantes para la producción industrial. Permite monitorear variables críticas, ajustar nutrientes, controlar oxígeno disuelto y reducir la variabilidad entre lotes. Sin embargo, también exige una lectura precisa del comportamiento fúngico, porque los cambios en viscosidad, biomasa, transferencia de oxígeno o acumulación de metabolitos pueden modificar la eficiencia productiva.
Cuando el objetivo es obtener quitinasas de alta homogeneidad, la fermentación no puede medirse únicamente por el volumen producido. Es necesario evaluar la actividad específica, el perfil proteico, la estabilidad, la presencia de enzimas acompañantes y la facilidad de recuperación posterior. Esta relación entre upstream y downstream define la viabilidad económica del proceso completo.
Trichoderma sp. como biofábrica celular de grado industrial
Las cepas del género Trichoderma son candidatas relevantes para la ingeniería metabólica porque poseen una capacidad natural para secretar abundantes proteínas extracelulares hacia el sustrato circundante. Esta característica simplifica las primeras fases de recuperación, ya que una proporción significativa del producto de interés puede encontrarse en el caldo de fermentación y no necesariamente retenida dentro de la biomasa celular.
Esta capacidad secretora convierte a Trichoderma sp. en una plataforma de alto valor para la producción de enzimas industriales. Su perfil metabólico incluye celulasas, glucanasas, proteasas, quitinasas y otros complejos que participan en la interacción con polímeros orgánicos. Desde una perspectiva bioindustrial, esa diversidad representa una oportunidad, pero también un reto técnico.
La oportunidad radica en que el microorganismo puede comportarse como una biofábrica celular, capaz de convertir nutrientes orgánicos en complejos proteicos de interés. El reto aparece cuando se requiere aislar una proteína objetivo, como una quitinasa específica, frente a muchas otras proteínas secretadas simultáneamente.
Por ello, trabajar con Trichoderma sp. exige dominar tanto la expresión metabólica como la separación posterior. No basta con que la cepa produzca enzimas; es indispensable dirigir el proceso hacia un perfil útil, recuperable y purificable. La finalidad no es obtener un caldo biológico genérico, sino avanzar hacia activos con composición definida, pureza elevada y funcionalidad compatible con formulaciones industriales.
Inducción nutricional y sobrerregulación de la expresión génica
La expresión de quitinasas puede inducirse mediante el ajuste preciso de los medios de cultivo, especialmente cuando se incorporan señales nutricionales que favorecen rutas asociadas a la degradación de polímeros estructurales. En sistemas fúngicos, la composición del medio puede activar o reprimir genes específicos, modificando el repertorio de enzimas secretadas.
La fuente de carbono, el balance nitrógeno-carbono, la presencia de inductores, la disponibilidad mineral y el estado fisiológico de la cepa influyen en la producción enzimática. Cuando el objetivo es inducir quitinasas, el diseño nutricional debe orientar al microorganismo hacia la expresión de proteínas relacionadas con la hidrólisis de quitina.
Este principio es clave para la eficiencia industrial. Una fermentación mal inducida puede generar alto volumen de biomasa, pero baja actividad de la proteína objetivo. De igual forma, una inducción excesivamente amplia puede producir demasiadas enzimas accesorias, complicando la purificación downstream.
Por esa razón, la sobrerregulación no debe entenderse como producir más de todo, sino como dirigir mejor la expresión. La ingeniería del medio de cultivo busca aumentar la proporción relativa de la proteína objetivo, reducir el ruido proteico y facilitar la recuperación posterior.
La calidad de un activo enzimático comienza desde esta etapa. La pureza final no depende únicamente de filtros o cromatografía; depende también de una fermentación diseñada para generar un punto de partida más limpio, reproducible y técnicamente controlable.
Recuperación downstream: de la ultrafiltración a la purificación de alta resolución
La recuperación downstream agrupa las etapas posteriores a la fermentación que permiten separar, concentrar, purificar y estabilizar la proteína objetivo. En la producción de quitinasas, esta fase es decisiva porque el caldo fermentativo contiene biomasa, metabolitos, sales, proteínas accesorias, fragmentos celulares y otros componentes que no deben permanecer en el ingrediente activo final.
El primer paso suele consistir en la separación de sólidos. La biomasa fúngica debe retirarse mediante técnicas como filtración, centrifugación o clarificación, dependiendo de la densidad del cultivo y del diseño del proceso. Esta etapa permite obtener un sobrenadante rico en proteínas extracelulares.
Posteriormente, la ultrafiltración ayuda a concentrar fracciones proteicas y eliminar moléculas de menor peso molecular. Esta técnica permite reducir volumen, mejorar la manejabilidad del proceso y preparar el extracto para etapas de purificación más finas.
Después pueden incorporarse métodos de separación de mayor resolución, como precipitación selectiva, intercambio iónico, cromatografía por afinidad, cromatografía de exclusión molecular o combinaciones diseñadas según el perfil isoeléctrico y molecular de la proteína objetivo. El propósito es aislar la quitinasa deseada frente a otras enzimas secretadas de forma concurrente.
La purificación no debe comprometer la actividad. Una proteína puede alcanzar alta pureza, pero perder viabilidad si el proceso desestabiliza su estructura. Por ello, cada etapa downstream debe equilibrar rendimiento, pureza, costo, actividad específica y estabilidad final.
Restricciones tecnológicas en el escalamiento downstream
La principal restricción tecnológica en el escalamiento downstream es separar la proteína objetivo frente a decenas de celulasas, proteasas, glucanasas y otras proteínas secretadas simultáneamente en el caldo de fermentación. Esta separación exige discriminar diferencias de peso molecular, carga isoeléctrica, afinidad, estabilidad y comportamiento en solución.
A escala de laboratorio, esta separación puede resolverse con métodos analíticos intensivos. Sin embargo, a escala industrial, el proceso debe ser reproducible, rentable y compatible con volúmenes mayores. Ahí radica la complejidad: lo que funciona en una columna pequeña no siempre se transfiere de manera directa a una operación de producción.
Las proteasas representan un desafío adicional porque pueden degradar proteínas de interés si no se controlan adecuadamente. Esto obliga a manejar con precisión tiempos, temperatura, pH e inhibición de actividad no deseada durante la recuperación.
También existe el reto económico. Cada etapa de purificación agrega costo, tiempo y posible pérdida de rendimiento. Por ello, el diseño downstream debe buscar el punto óptimo entre homogeneidad, actividad, estabilidad y rentabilidad operativa. Superar esta barrera tecnológica es lo que permite transformar un extracto biológico en un activo de grado industrial.
Consolidación de activos biológicos con más del 99% de homogeneidad
La consolidación comercial de un activo biológico exige homogeneidad. En el caso de enzimas de alta especialidad, contar con quitinasas ultrapurificadas que superan el 99% de pureza permite reducir interferencias y ofrecer una base estable para formuladores, laboratorios y empresas de desarrollo biotecnológico.
Esta homogeneidad facilita la integración B2B porque permite formular desde un ingrediente activo definido. Cuando una empresa desarrolla bioinsumos, soluciones de sanidad ambiental o productos técnicos, necesita conocer a la perfección la composición y el comportamiento de la materia prima que incorpora.
Un activo con alta homogeneidad mejora la reproducibilidad entre lotes, facilita pruebas de estabilidad, permite comparar actividad específica y reduce el riesgo de interacciones no deseadas en la matriz final. Además, fortalece la trazabilidad técnica necesaria para expedientes internos, auditorías, fichas de producto y procesos regulatorios.
Disponer de diferentes concentraciones operativas a partir de una base de máximo rendimiento permite adaptar el activo a distintos escenarios de formulación, costo y aplicación sectorial. Este modelo técnico permite combinar precisión científica con flexibilidad comercial, asegurando una base confiable para diseñar productos consistentes.
De la fermentación avanzada a la formulación B2B
La fermentación avanzada y la recuperación downstream no son procesos aislados. Forman una cadena técnica donde cada decisión impacta la calidad del ingrediente activo final. Una cepa bien seleccionada, un medio correctamente inducido y una purificación mal diseñada pueden generar pérdidas importantes. De igual forma, un downstream eficiente no compensa por completo una fermentación pobremente dirigida.
Por ello, la producción de quitinasas debe concebirse como un sistema integrado. El objetivo es producir, aislar y estandarizar enzimas con valor funcional real, capaces de incorporarse en desarrollos comerciales de terceros.
El modelo B2B se apoya en la evaluación técnica, definición de dosificación e integración del activo dentro de formulaciones de terceros. La responsabilidad regulatoria del producto final corresponde a quien formula y comercializa, mientras que la proveeduría de materias primas aporta la base biocatalítica y los parámetros de integración.
Esta lógica permite que la innovación no se limite al laboratorio, convirtiéndola en una plataforma utilizable por empresas que buscan desarrollar bioinsumos, soluciones ambientales, formulaciones agropecuarias o líneas de investigación aplicadas.
Conclusión: procesos downstream como base de la bioindustria moderna
La bioindustria moderna depende de la capacidad de producir ingredientes activos biológicos con pureza, estabilidad y trazabilidad. En el caso de las quitinasas, el valor técnico no surge únicamente de su mecanismo de acción sobre la quitina, sino de la posibilidad de obtenerlas mediante procesos reproducibles y escalables.
Trichoderma sp. ofrece una plataforma celular poderosa por su capacidad de secreción extracelular. No obstante, esa misma riqueza metabólica exige una recuperación downstream sofisticada para separar la proteína objetivo de otros complejos concurrentes.
La visión industrial moderna se construye alrededor de esa precisión. Contar con quitinasas ultrapurificadas, formulables y adaptables a procesos B2B es fundamental para las industrias que requieren activos biológicos de alta homogeneidad.
Por ello, la optimización downstream no es una etapa secundaria; es el corazón de la confiabilidad industrial. Solo mediante fermentación controlada, inducción nutricional, separación molecular, purificación de alta resolución y estandarización comercial es posible llevar la biocatálisis avanzada desde el biorreactor hasta el mercado de bioinsumos con rigor, consistencia y valor técnico real.
Preguntas frecuentes sobre fermentación y purificación de quitinasas
Aviso legal: Q-100 es un ingrediente activo de grado quitinasa, no un producto terminado de uso veterinario, sanitario o agroquímico. La información aquí contenida tiene carácter científico-divulgativo y no constituye recomendación de aplicación específica. Cada empresa formuladora es responsable de la validación, el cumplimiento regulatorio y los protocolos profesionales asociados a su intervención.